
电厂浆液循环泵磨损怎么修?耐磨涂层修复vs换新泵成本对比
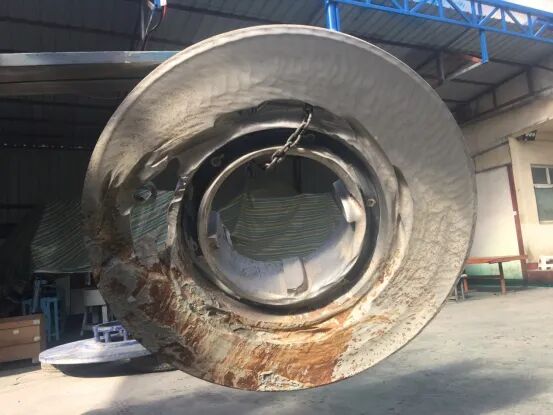
电厂脱硫系统的浆液循环泵,叶轮一年换两三次是常事。耐磨涂层现场修复,成本只有换新泵的30%,还能把磨坏的流道型线恢复回来。
【换新泵 vs 耐磨涂层修复 对比表】
对比项
换新泵/叶轮
耐磨涂层修复
采购周期
定制+物流1-3个月
材料到场即施工
拆装工作量
动整泵、拆管路、断电机
局部清理,不动主机
停产时间
7-15天(含等货)
2-3天
综合成本
高(新件+拆装+停机损失)
约为换新30%
流道恢复
全新
按原形状恢复
耐磨层
原厂材质
多一层耐磨防腐层
一、脱硫泵为什么坏得这么快?
电厂的脱硫浆液是石灰石-石膏湿法工况,含固量15%-30%,颗粒硬度高,氯离子浓度可达每升数万毫克,pH还偏酸性。泵在运作时,过流部件同时受三重破坏:化学腐蚀(氯离子点蚀)、固体磨蚀(颗粒切削)、气蚀冲击(气泡溃灭剥落)。三种作用互相促进——腐蚀削弱表面、磨损加速剥离、气蚀扩大损伤,1+1远大于2。表现就是泵壳流道壁厚减薄、叶轮入口边锯齿状磨损、效率掉15%-30%、振动超标。
二、为什么换件治标不治本
很多厂的在检修时,发现泵磨损的做法是,叶轮磨了换叶轮、泵壳穿了换泵壳。但换的新叶轮装回已经磨宽的旧蜗室,间隙照样大,效率回不来。而且新件贵、周期长,等货那几周的停产损失,往往比零件费还高。一年换两三次叶轮的厂,钱花在重复采购上,根上的磨损问题却一直没解决。
三、耐磨涂层修复怎么做
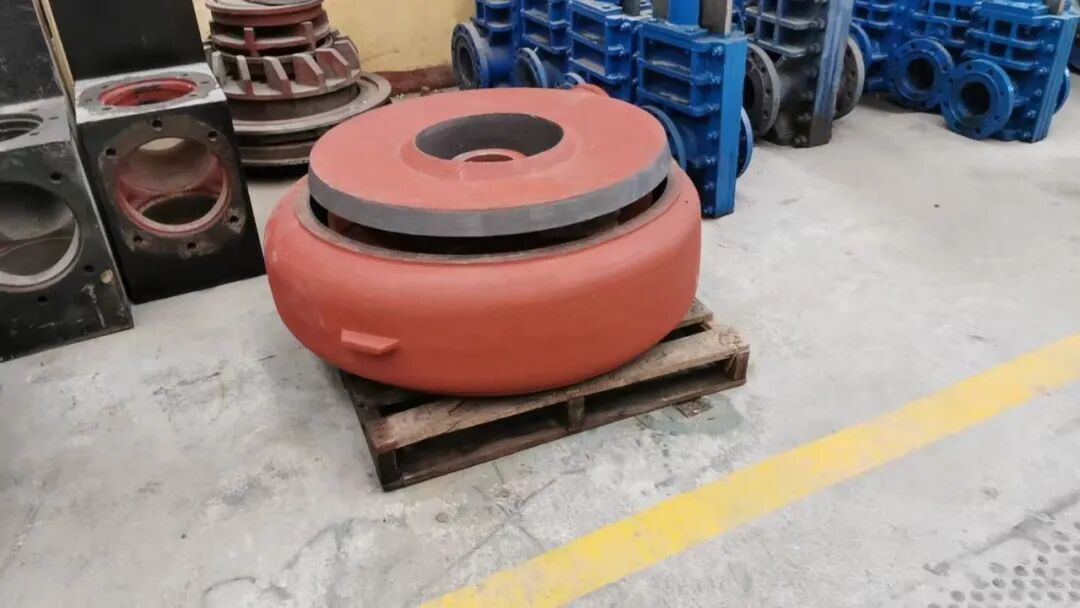
修复时,先把磨损部位清理干净,用喷砂装置对表面进行喷砂除锈,直至表面无锈无杂质、见金属本色,然后再用聚合陶瓷耐磨涂层按原流道形状刮涂恢复。叶轮流道缺损少量多次刮涂,汽蚀坑单独填实;蜗壳隔舌和喉部这些冲刷最集中的地方多遍处理,薄弱处做到3mm设计标准。待常温固化后(检修窗口时间短,可以采用加温固化或快固耐磨修补剂),涂层和基体咬在一起,矿浆冲不动、氯离子泡不透,表面光滑还减少阻力。
四、修完到底值不值
修复后的蜗壳叶轮,在型线恢复的同时,多了一层耐磨防腐层,后续投产使用中,要磨损会先磨涂层、不磨母体。修复成本只有新泵的30%左右,停机还短。去年某电厂一台脱硫泵蜗壳磨穿,我们现场修复,运行一年效率没掉,泵劲和换新时一样。
来源:耐普特微信公众号